Artykuł sponsorowany
Dlaczego łączenie pasa i podkład decydują o śladzie szlifu w obróbce różnych materiałów
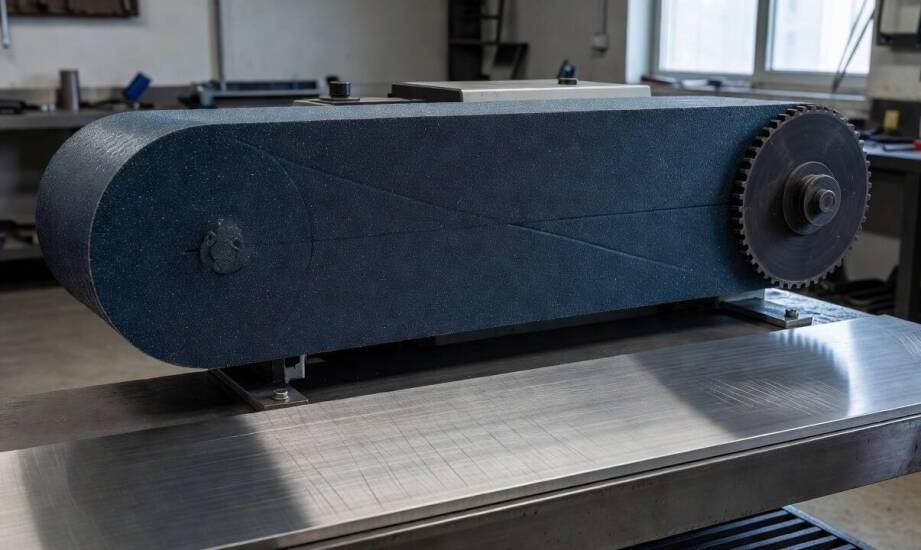
Ten sam pas bezkońcowy o identycznym formacie i granulacji ziarna potrafi prowadzić do skrajnie różnych efektów szlifu na stali, drewnie czy tworzywach sztucznych. Na twardej stali węglowej przy wysokim nacisku roboczym często pojawia się nierównomierne usuwanie materiału lub głębokie przypalenia. Na drewnie ten sam produkt bez problemu zapewnia idealnie gładką powierzchnię. Z kolei na wrażliwych tworzywach sztucznych wywołuje miejscowe topienie lub charakterystyczne falowanie krawędzi. Różnice te wynikają wprost z interakcji podkładu i łączenia z właściwościami obrabianego detalu oraz parametrami pracy samej maszyny.
Przeczytaj również: Integracja pracowników podczas eventów firmowych z jazdą off-road: jakie aktywności dodatkowe można zaplanować?
Wpływ sztywności podkładu na rozkład nacisku i kopiowanie kształtu
Podkład pasa ściernego to fundament całego narzędzia, który bezpośrednio przenosi obciążenia mechaniczne z rolki kontaktowej na obrabiany detal. Konstrukcja ta decyduje o stabilności prowadzenia oraz odporności na siły rozciągające podczas szybkiej rotacji. W praktyce przemysłowej wykorzystuje się głównie nośniki bawełniane lub poliestrowe typu J, X oraz Y. Różnią się one poziomem sztywności i przeznaczeniem do konkretnych cykli obróbki. Podkład typu J jest wysoce elastyczny, dlatego doskonale radzi sobie w operacjach wykańczających. Umożliwia precyzyjne dopasowanie nasypu do detali o złożonej geometrii i głębokich profilach. Podkład typu X stanowi rynkowy standard, dając optymalny kompromis między elastycznością a wytrzymałością w klasycznych procesach szlifowania metali. Z kolei podkład typu Y cechuje się maksymalną sztywnością. Skutecznie wytrzymuje ekstremalne obciążenia przy intensywnym zdejmowaniu grubych powłok.
Przeczytaj również: Oleje do ciężarówek zimą: jakie cechy są najważniejsze?
Sztywny podkład typu Y zapewnia równomierne usuwanie materiału przy wysokim nacisku dociskowym na twardej stali. Brak ugięcia zapobiega deformacji pasa, co przekłada się na uzyskanie idealnie płaskiej powierzchni na dużych elementach stalowych lub blokach twardego drewna. Elastyczny nośnik typu J działa odwrotnie. Znacznie lepiej kopiuje kształt nieregularnych elementów, rozkładając siłę nacisku na większą powierzchnię styku roboczego. Niewłaściwy dobór sztywności do charakteru operacji skutkuje szybkim wyłamywaniem ziarna, nierównomiernym zużyciem narzędzia i drastycznym spadkiem wydajności całego gniazda produkcyjnego.
Przeczytaj również: Worki foliowe w kontekście przechowywania żywności: co musisz wiedzieć?
Rodzaj łączenia i dobór parametrów do specyfiki maszyny
Budowa połączenia końców pasa warunkuje jego grubość w miejscu przejścia, wymusza określony kierunek pracy i decyduje o powstawaniu wibracji. Połączenia na zakładkę wykonuje się przez precyzyjne skoszenie końców i nałożenie ich na siebie w procesie klejenia. Taka metoda gwarantuje ogromną wytrzymałość na zerwanie pod dużym obciążeniem roboczym. Minimalnie zwiększa jednak grubość złącza. Pasy z takim łączeniem mają ściśle zdefiniowany kierunek obrotu, oznaczony strzałką na wewnętrznej stronie. Odwrotny montaż w maszynie szybko doprowadzi do rozerwania spoiny. Alternatywą są połączenia na styk, które opierają się na precyzyjnym, doczołowym przycięciu końców taśmy.
Połączenie na styk wyraźnie ogranicza bicie pasa i umożliwia precyzyjne wykańczanie bez widocznych śladów rytmicznych. Technologia stykowa ułatwia pracę w obu kierunkach rotacji i gwarantuje płynne przejście przez element kontaktowy maszyny. Brak uderzeń odgrywa kluczową rolę podczas szlifowania kruchego szkła czy końcowego polerowania stali nierdzewnej na wysoki połysk. Łączenia na zakładkę sprawdzają się lepiej przy ciężkiej obróbce zgrubnej, gdzie liczy się odporność na szarpnięcia.
Prawidłowe prowadzenie narzędzia wymaga idealnego zestrojenia wymiarów pasa ze specyfiką szlifierki. Nawet drobne odchylenia długości prowadzą do uślizgów na rolkach napędowych, falowania krawędzi lub całkowitej niestabilności biegu. Standardowe rozmiary rzadko odpowiadają wymogom szerokich szlifierek taśmowych o polu roboczym od 600 do 2200 milimetrów lub specjalistycznych robotów obróbczych. W takich przypadkach sprawdzają się pasy bezkońcowe na wymiar, które precyzyjnie reagują na układ napinający maszyny. Producent materiałów ściernych Ażur dostosowuje geometrię oraz formę łączenia bezpośrednio do parametrów technicznych urządzenia. Zapobiega to zjawisku nadmiernego rozciągania podkładu przy dużych obrotach.
Każda analiza problemów ze szlifowaniem musi zaczynać się od audytu całego procesu produkcyjnego. Należy uwzględnić rodzaj obrabianego surowca, prędkość obwodową urządzenia oraz siłę docisku elementu kontaktowego. O końcowej jakości powierzchni decyduje spójność wymiarów sprzętu z budową materiału ściernego. Właściwa konfiguracja podkładu typu J, X lub Y oraz trafny wybór połączenia na zakładkę czy styk stabilizują pracę układu napędowego. Świadome zestawienie tych parametrów obniża ryzyko uszkodzenia detali i zauważalnie wydłuża żywotność narzędzi w ciągłym ruchu przemysłowym.
Kategorie artykułów
Polecane artykuły
Ortopedyczna terapia manualna — co naprawdę ocenia się przed rozpoczęciem pracy z bólem
Nowoczesne kulinarne rozwiązania dla szkół i przedszkoli
Jak tapicerowane panele na wymiar mogą wpłynąć na atmosferę w pokoju dziecięcym?